
Hướng dẫn lựu chọn dụng cụ cắt của máy tiện cnc
CÔNG TY CỔ PHẦN LỤC QUÂN
Ngày
28/10/2026
Lựa chọn dụng cụ cắt (mảnh dao / insert, cán dao / toolholder, mũi khoan, dao chích rãnh,...) cho máy tiện CNC đóng vai trò quyết định đến độ chính xác gia công, độ nhám bề mặt, tuổi thọ dao và chi phí vận hành.
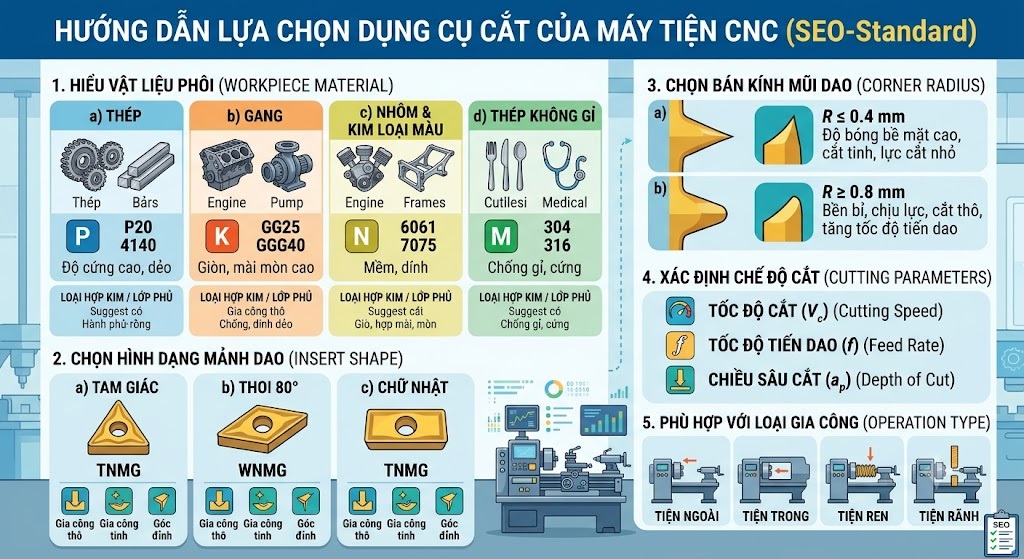
Quy trình lựa chọn dụng cụ cắt cho máy tiện CNC bao gồm các bước cốt lõi sau:
Bước 1: Xác định vật liệu phôi gia công (ISO Material Groups)
Vật liệu cắt quyết định trực tiếp đến vật liệu nền (Substrate) và lớp phủ (Coating) của mảnh dao:
-
P (Thép / Steel): Thép carbon, thép hợp kim. Chọn hợp kim cứng (Carbide) phủ CVD (như TiCN, Al2O3, TiN) hoặc PVD.
-
M (Thép không gỉ / Stainless Steel): Inox 304, 316. Yêu cầu mảnh dao có góc thoát lớn, lưỡi cắt sắc bén, lớp phủ PVD chống lẹo dao (BUE) và chống mài mòn nhiệt.
-
K (Gang / Cast Iron): Gang xám, gang cầu. Chọn Carbide có độ chống mài mòn cao (phủ CVD dày) hoặc mảnh Ceramic/CBN cho tiện tốc độ cao.
-
N (Kim loại màu / Non-ferrous): Nhôm, đồng, nhựa. Chọn mảnh Carbide không phủ (Uncoated) được mài bóng bề mặt mặt thoát (polished) hoặc mảnh gắn kim cương PCD để tránh bám dính.
-
S (Hợp kim chịu nhiệt & Titan / Heat-resistant alloys): Inconel, Titanium. Chọn mảnh dao Carbide PVD sắc bén hoặc mảnh Ceramic/CBN kết hợp tưới nguội áp suất cao.
-
H (Vật liệu cứng / Hardened Steel): Thép đã qua tôi nhiệt (HRC > 45-65). Chọn mảnh dao CBN (Cubic Boron Nitride) hoặc Ceramic.
Bước 2: Xác định nguyên công và bước gia công
Tùy vào hình dạng chi tiết và giai đoạn gia công để chọn kiểu mảnh dao và cán dao:
-
Phân loại theo nguyên công:
-
Tiện ngoài (External Turning): Dùng cán dao vuông (như PCLNR, SVJCR, MTJNR...).
-
Tiện lỗ (Internal Boring): Dùng cán dao tròn (Boring bar), ưu tiên cán hợp kim cứng (Carbide shank) hoặc cán chống rung khi chiều sâu lỗ dài (L/D > 4-5).
-
Chích rãnh & Cắt đứt (Grooving & Parting): Chọn mảnh dao rãnh chuyên dụng (hệ thống 2 hoặc 3 vát cắt).
-
Tiện ren (Threading): Mảnh ren Full Profile (chuẩn ren ISO, UN, NPT...) hoặc Partial Profile (đa năng).
-
-
Phân loại theo chế độ gia công:
-
Gia công thô (Roughing):
-
Chọn mảnh dao lớn, dày, góc đỉnh lớn để tăng độ vững chắc (ví dụ: mảnh hình thoi 80 độ CNMG, hình vuông SNMG, hình tam giác TNMG).
-
Bán kính mũi dao (r / Corner Radius): Chọn r = 0.8 - 1.2 mm để chịu va đập và lực cắt lớn.
-
Kiểu bẻ phoi (Chipbreaker): Chọn kiểu mở, rộng, thoát phoi tốt khi ăn dao sâu.
-
-
Gia công tinh (Finishing):
-
Chọn mảnh dao góc đỉnh nhỏ để giảm va chạm và lực cắt (như mảnh 55 độ DCMT, 35 độ VBMT/VNMG).
-
Bán kính mũi dao (r): Chọn r = 0.2 - 0.4 mm để đạt độ bóng bề mặt cao.
-
Kiểu bẻ phoi: Chọn kiểu mỏng, sắc, kiểm soát phoi tốt ở chiều sâu cắt nhỏ.
-
-
Bước 3: Lựa chọn mảnh dao (Insert) theo chuẩn ISO
Mã mảnh dao tiện ISO (ví dụ: C N M G 12 0 4 0 8 - EA) gồm các ký tự quan trọng:
-
Ký tự 1 (Hình dạng mảnh): C (80 độ), D (55 độ), S (90 độ), T (60 độ), V (35 độ), W (80 độ Trigon)...
-
Ký tự 2 (Góc sau / Clearance angle): N (0 độ- mảnh 2 mặt, dùng cho cắt thô), C (7 độ - mảnh 1 mặt, lực cắt nhẹ, tiện lỗ/tinh).
-
Ký tự 3 (Dung sai kích thước): M, G...
-
Ký tự 4 (Kiểu lỗ kẹp và mặt bẻ phoi): G, M, W...
-
Chỉ số 5 & 6 (Kích thước): Chiều dài cạnh cắt (ví dụ:
12= 12mm), Độ dày (ví dụ:04= 4.76mm). -
Chỉ số 7 (Bán kính mũi dao):
04= 0.4mm,08= 0.8mm,12= 1.2mm.
Bước 4: Lựa chọn cán dao (Toolholder)
Cán dao cần đảm bảo độ cứng vững và phù hợp với đài dao (Turret) của máy CNC:
-
Kích thước cán:
-
Cán ngoài (Square Shank): 16x16, 20x20, 25x25 mm tùy thuộc vào cỡ đài dao máy tiện.
-
Cán lỗ (Round Boring Bar): Đường kính ĐK12, ĐK16, ĐK20, ĐK25, ĐK32, ĐK40 mm.
-
-
Cơ cấu kẹp mảnh dao (Clamping System):
-
P-Type (Kẹp chốt đòn đẩy): Rất phổ biến cho mảnh góc sau 0 độ (CNMG, TNMG...), độ lặp lại cao.
-
S-Type (Kẹp bắt vít xuyên tâm): Nhỏ gọn, dùng phổ biến cho tiện lỗ nhỏ và mảnh góc sau có độ nghiêng (CCMT, DCMT).
-
C-Type / M-Type (Kẹp mỏ vịt / kẹp kết hợp): Độ cứng vững cực cao, thích hợp cho cắt thô nặng.
-
-
Góc tiếp xúc của cán (Entering Angle / Lead Angle):
-
Góc 93-95 độ (như cán PCLNR, SCLCR): Thích hợp tiện vai vuông 90 độ, tiện mặt đầu và tiện dọc trục.
-
Góc 45-75 độ (như cán PRGNR, PSDNN): Phân bổ lực cắt đều, kéo dài tuổi thọ dao khi tiện thô mặt ngoài.
-
Bước 5: Đánh giá khả năng của máy CNC và hệ thống tưới nguội
-
Công suất & Độ cứng vững máy: Máy nhỏ/công suất thấp nên ưu tiên chọn mảnh dao góc sau dương (Positive Insert như CCMT, VBMT) với lưỡi cắt sắc bén để giảm tải cho trục chính. Máy lớn, độ cứng vững cao có thể dùng mảnh âm (Negative Insert như CNMG, SNMG) cắt thô nặng.
-
Áp lực nước làm mát: Nên ưu tiên các dòng cán dao tích hợp đường làm mát xuyên tâm (Coolant-through / Internal Coolant) hướng trực tiếp vào đỉnh màng phoi. Điều này giúp kiểm soát phoi, thoát nhiệt nhanh và tăng đáng kể tuổi thọ dao khi tiện inox/thép hợp kim.
Tóm tắt công thức chọn dao nhanh:
Vật liệu phôi > Mác hợp kim + Lớp phủ > Mảnh dao (Thô/Tinh) > Cán dao phù hợp > Tính toán Chế độ cắt (Vc, f, ap)


