
PLC trong tự động hóa xưởng cơ khí
CÔNG TY CỔ PHẦN LỤC QUÂN
Ngày
25/10/2026
Trong các xưởng cơ khí hiện đại và dây chuyền sản xuất thông minh (Smart Factory), PLC (Programmable Logic Controller - Bộ điều khiển logic khả trình) đóng vai trò là "bộ não" trung tâm. Nếu các cỗ máy CNC, robot hay hệ thống thủy lực là "cơ bắp" thực hiện các thao tác cơ khí, thì PLC chính là hệ thần kinh điều phối mọi hoạt động diễn ra một cách đồng bộ, chính xác và an toàn tuyệt đối.
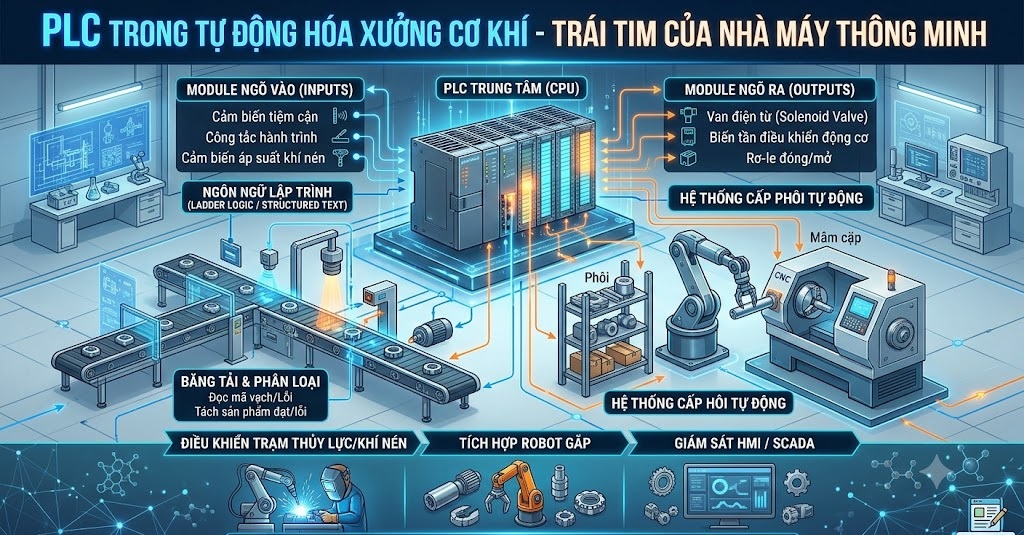
Dưới đây là tổng quan chi tiết về vai trò, cấu trúc và ứng dụng của PLC trong tự động hóa xưởng cơ khí:
1. Vai Trò Của PLC Trong Xưởng Cơ Khí
-
Điều khiển logic tuần tự: Thay thế hoàn toàn các hệ thống rơ-le cơ khí cồng kềnh trước đây bằng phần mềm lập trình linh hoạt, giúp kiểm soát chính xác thứ tự các bước gia công.
-
Đồng bộ hóa dây chuyền: Kết hợp nhịp nhàng giữa máy công cụ CNC, băng tải cấp phôi, hệ thống thủy lực/khí nén và các trạm robot gắp sản phẩm.
-
Giám sát an toàn: Ngăn ngừa các sự cố va chạm, dừng khẩn cấp khi có lỗi mở cửa buồng máy, quá tải nhiệt hoặc tụt áp suất khí nén.
2. Cấu Trúc Và Nguyên Lý Hoạt Động Cơ Bản
Một hệ thống PLC công nghiệp tiêu chuẩn gồm các thành phần chính:
-
Bộ xử lý trung tâm (CPU): "Bộ não" thực hiện chương trình điều khiển, xử lý các tín hiệu vào/ra.
-
Các module ngõ vào/ra (I/O Modules):
-
Ngõ vào (Inputs): Nhận tín hiệu từ cảm biến quang, công tắc hành trình, nút bấm, cảm biến tiệm cận.
-
Ngõ ra (Outputs): Truyền lệnh điều khiển đến van điện từ, rơ-le, biến tần điều khiển động cơ, đèn báo.
-
-
Bộ nhớ (Memory): Lưu trữ chương trình điều khiển.
-
Nguồn cấp: Cung cấp điện áp ổn định cho hệ thống (thường là 24VDC hoặc 220VAC).
Nguyên lý hoạt động: PLC hoạt động theo chu kỳ quét liên tục: Đọc trạng thái ngõ vào, sau đó Thực thi chương trình logic, rồi Cập nhật trạng thái ngõ ra.
3. Ứng Dụng Thực Tế Của PLC Trong Gia Công & Tự Động Hóa Xưởng
-
Hệ thống cấp phôi tự động cho máy CNC:
-
PLC điều khiển các cơ cấu tay gắp thủy lực hoặc robot đưa phôi thô vào mâm cặp máy tiện, kẹp chặt phôi, ra lệnh máy gia công và lấy sản phẩm hoàn thiện ra ngoài sau khi chu kỳ kết thúc.
-
-
Hệ thống băng tải và phân loại sản phẩm:
-
Điều khiển tốc độ băng tải thông qua biến tần, kết hợp cảm biến đọc mã vạch hoặc camera công nghiệp để phân loại sản phẩm cơ khí đạt chuẩn và sản phẩm lỗi.
-
-
Điều khiển trạm thủy lực và khí nén:
-
Đóng/mở các van điện từ để điều phối áp suất dầu/khí cho các xi-lanh kẹp chặt chi tiết trong đồ gá trên bàn máy phay CNC.
-
-
Giao diện giám sát HMI / SCADA:
-
PLC kết nối với màn hình cảm ứng HMI tại xưởng giúp kỹ thuật viên dễ dàng cài đặt thông số, theo dõi trạng thái hoạt động của máy và cảnh báo lỗi trực quan.
-
4. Ưu Điểm Vượt Trội Của PLC Trong Môi Trường Công Nghiệp
-
Độ tin cậy và chống nhiễu cực cao: Thiết kế chuyên dụng để hoạt động ổn định trong môi trường xưởng cơ khí khắc nghiệt (nhiều bụi kim loại, rung động, nhiễu điện từ từ biến tần và động cơ lớn).
-
Tính linh hoạt và dễ thay đổi: Khi thay đổi công nghệ hoặc quy trình gia công, kỹ sư chỉ cần chỉnh sửa chương trình lập trình mà không cần thay đổi phần cứng dây điện phức tạp.
-
Khả năng mở rộng mạnh mẽ: Dễ dàng kết nối mạng công nghiệp để tích hợp vào hệ thống quản lý sản xuất tổng thể của nhà máy (MES/ERP).


