
Tiện CNC: Quy trình, dao cụ và các lỗi thường gặp
CÔNG TY CỔ PHẦN LỤC QUÂN
Ngày
25/10/2026
Tiện CNC (Computer Numerical Control Turning) là một trong những phương pháp gia công cắt gọt kim loại nền tảng và phổ biến nhất trong ngành cơ khí chính xác và tự động hóa. Phương pháp này sử dụng hệ thống máy tính lập trình để điều khiển chuyển động của dao cắt trên phôi quay tròn, tạo ra các chi tiết có hình dạng trụ tròn, bậc, côn, ren hoặc mặt định hình với độ chính xác cực cao.
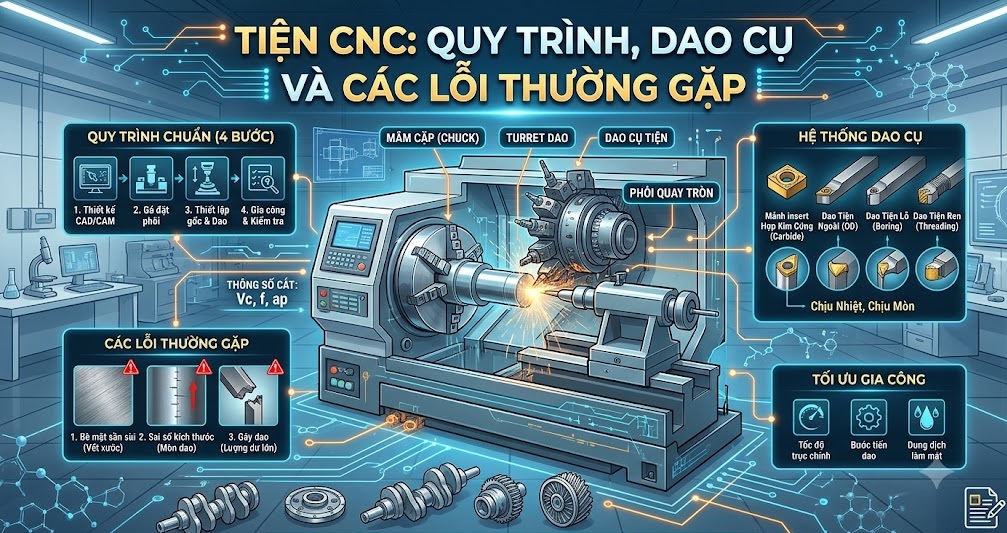
Dưới đây là tổng quan chi tiết về quy trình, hệ thống dao cụ và các lỗi thường gặp trong gia công tiện CNC:
1. Quy Trình Gia Công Tiện CNC Chuẩn Kỹ Thuật
Một quy trình tiện CNC hoàn chỉnh từ ý tưởng thiết kế đến sản phẩm thực tế trải qua các bước chính sau:
-
Thiết kế mô hình 3D và lập trình CAM:
-
Sử dụng các phần mềm CAD/CAM (như SolidWorks, Mastercam, NX) để thiết kế bản vẽ 3D và lập trình đường chạy dao tối ưu, xuất ra mã G-code cho máy CNC.
-
-
Chuẩn bị phôi và gá đặt:
-
Lựa chọn vật liệu phôi (thép, nhôm, đồng, nhựa kỹ thuật...).
-
Gá đặt phôi chắc chắn lên mâm cặp của máy tiện để đảm bảo không bị rung động hay dịch chuyển khi quay tốc độ cao.
-
-
Thiết lập gốc tọa độ và dao cụ:
-
Khai báo hệ tọa độ gia công (G54, G55...) và thiết lập chiều dài, bán kính mũi dao (Tool Offset) để máy nhận diện chính xác vị trí làm việc.
-
-
Chạy thử mô phỏng và gia công chính thức:
-
Chạy mô phỏng trên màn hình máy hoặc chạy không tải (Dry run) để kiểm tra va chạm.
-
Tiến hành cắt gọt chính thức, kiểm soát dung sai và chất lượng bề mặt bằng các dụng cụ đo lường chuyên dụng (thước kẹp, pan-me).
-
2. Hệ Thống Dao Cụ Cắt Gọt Trong Tiện CNC
Dao tiện CNC đóng vai trò quyết định đến năng suất và độ bóng bề mặt sản phẩm. Dao cụ thường gồm hai phần chính: Cán dao (Tool holder) và Mảnh insert (Mảnh hợp kim tháo lắp).
-
Phân loại theo chức năng gia công:
-
Dao tiện ngoài (External Turning): Dùng để gia công bóc vỏ, tiện trụ ngoài, bậc và mặt đầu.
-
Dao tiện trong / Tiện lỗ (Boring): Dùng để phóng to và làm nhẵn bề mặt các lỗ đã khoan sẵn.
-
Dao cắt đứt và tiện rãnh (Grooving & Parting): Dùng để cắt đứt phôi hoặc tạo các rãnh định hình trên bề mặt.
-
Dao tiện ren (Threading): Dùng để gia công ren trong hoặc ren ngoài (ren mét, ren inch...).
-
-
Vật liệu chế tạo mảnh insert phổ biến:
-
Hợp kim cứng (Carbide): Phổ biến nhất, được phủ các lớp màng chống mài mòn (TiN, TiAlN) giúp chịu nhiệt và tốc độ cắt cao.
-
Gốm sứ (Ceramics) & CBN (Cubic Boron Nitride): Dùng để tiện các loại thép sau khi tôi cứng hoặc vật liệu khó gia công.
-
3. Các Lỗi Thường Gặp Và Cách Khắc Phục
Trong quá trình vận hành máy tiện CNC, thợ gia công thường gặp một số sự cố ảnh hưởng đến chất lượng bề mặt và độ chính xác:
-
Bề mặt chi tiết bị sần sùi, xuất hiện vết xước:
-
Nguyên nhân: Do tốc độ cắt quá thấp, bước tiến dao quá lớn, dao bị mòn mẻ hoặc do hiện tượng rung động trong quá trình gia công.
-
Khắc phục: Thay mảnh insert mới, tối ưu hóa thông số cắt, tăng tốc độ trục chính hoặc rút ngắn khoảng cách vươn của dao.
-
-
Sai số kích thước (Dung sai không đạt):
-
Nguyên nhân: Bị mòn dao nhưng chưa bù trừ, độ rơ cơ khí, hoặc phôi bị biến dạng nhiệt do không đủ dung dịch làm mát.
-
Khắc phục: Kiểm tra và đo đạc thường xuyên, hiệu chỉnh thông số bù dao, kiểm tra hệ thống giải nhiệt.
-
-
Gãy dao đột ngột:
-
Nguyên nhân: Lượng dư cắt gọt quá lớn, chọn sai chế độ cắt, phôi bị kẹp lỏng hoặc phoi quấn vào dao không thoát kịp.
-
Khắc phục: Chia nhỏ lượng dư gia công (chia thành bước tiện thô và tiện tinh), cải thiện hệ thống thoát phoi và tưới nguội dòng cao áp.
-
4. Ứng Dụng Của Tiện CNC Trong Công Nghiệp
-
Ngành ô tô - xe máy: Gia công trục khuỷu, trục cam, tang trống phanh, các khớp nối và trục truyền động.
-
Ngành dầu khí & Thủy lực: Chế tạo van công nghiệp, ty thủy lực, ống nối ren chịu áp lực cao.
-
Y tế & Hàng không: Sản xuất các chi tiết cấy ghép y tế bằng titan, trục tuabin và các linh kiện có biên dạng phức tạp, đòi hỏi độ tinh xảo tuyệt đối.


